一块厚度20mm的花岗岩板,用普通锯片切割时崩边率可达8%—12%,而高端金刚石锯片能将这一数字压到2%以下。差距不在价格标签上,而在金刚石粒度配比、胎体硬度和焊接工艺的每一个参数里。石材加工企业真正需要的,不是"便宜好用"的模糊承诺,而是能算得清良品率、看得见磨损曲线的稳定工具。
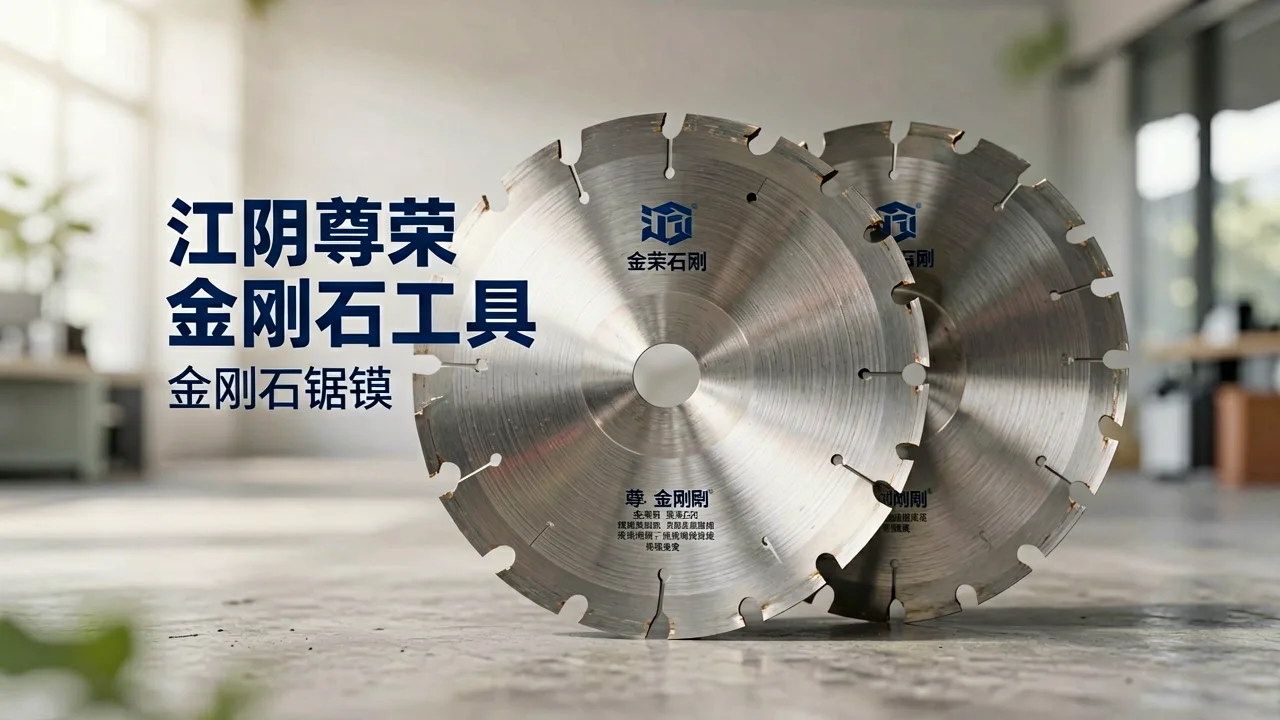
专业与否,先看三个硬指标
金刚石锯片的专业度,行业里通常用三组数据衡量:一是金刚石浓度,常规产品在0.6—1.0ct/cm³之间,浓度偏差超过5%就会导致切割面粗糙度波动;二是胎体硬度,HRB值需根据被切材料在95—110区间精准调整,切硬花岗岩与切玻璃的胎体配方完全不同;三是焊接强度,高频焊接的剪切强度应达到180MPa以上,否则高速旋转中存在掉齿风险。这些参数不是写在宣传册上的装饰,而是决定每米切割成本的核心变量。
一个石材加工厂的真实算账
苏南某石材加工厂承接了一批3cm厚芝麻灰花岗岩幕墙板订单,前期使用某低价锯片,单片切割面积仅约120㎡,崩边返工率高达9%,工期被迫延长4天。后改用江阴尊荣金刚石工具的φ350高频焊接锯片,单片切割面积提升至210㎡,崩边率降至2.3%,单班次效率提升约35%。该厂负责人算过一笔账:虽然单片采购价高出约40%,但按每平方米综合成本折算,反而下降了18%—22%。这个案例后来被同类加工企业反复验证,成为区域内中厚板切割的参考方案。
从锯片到磨轮,匹配才是关键
石材、玻璃与硬脆材料的加工链条上,锯片只是第一环。切割后的磨边、倒角、抛光,需要磨轮与刀具的粒度梯度合理衔接。若锯片切割面粗糙度Ra值在3.2μm左右,配套磨轮就应从粗磨到精磨设置4—6道梯度,否则前道工序的损伤层会累积到后道,导致抛光效率骤降。江阴尊荣金刚石工具服务覆盖的正是这种全链条匹配——不是单卖一片锯片,而是根据客户的设备转速、进刀速度和材料硬度,给出从切割到抛光的参数组合建议。
工程端的专业验证
建筑装饰工程对石材加工精度的要求往往比工厂更严苛。以北京城建亚泰建筑装饰工程参与的部分幕墙项目为例,异形石材的拼缝误差需控制在0.5mm以内,这对锯片刚性和磨轮稳定性提出了双重考验。专业供应商的价值,在于能提前介入图纸评审阶段,根据石材品种和拼装方式反推工具选型,而不是等出了问题再换锯片。这种前置服务能力,才是"专业"二字在工程语境下的真实分量。
判断金刚石工具是否专业,最终看的是能否用可量化的参数和可追溯的案例,替客户把每一米切割成本算清楚。江阴尊荣金刚石工具服务的价值,也正体现在这里——不是卖工具,而是交付一套能落地的加工参数方案。