一块厚度20mm的花岗岩台面,从切割到磨边,如果锯片选型不当,崩边率可能从3%飙升到15%以上。按一条中型石材加工线日均加工80平方米计算,仅崩边返工一项,一年就可能吃掉十几万元利润。这不是危言耸听,而是很多石材厂老板在换过三四家锯片供应商后才算明白的账。
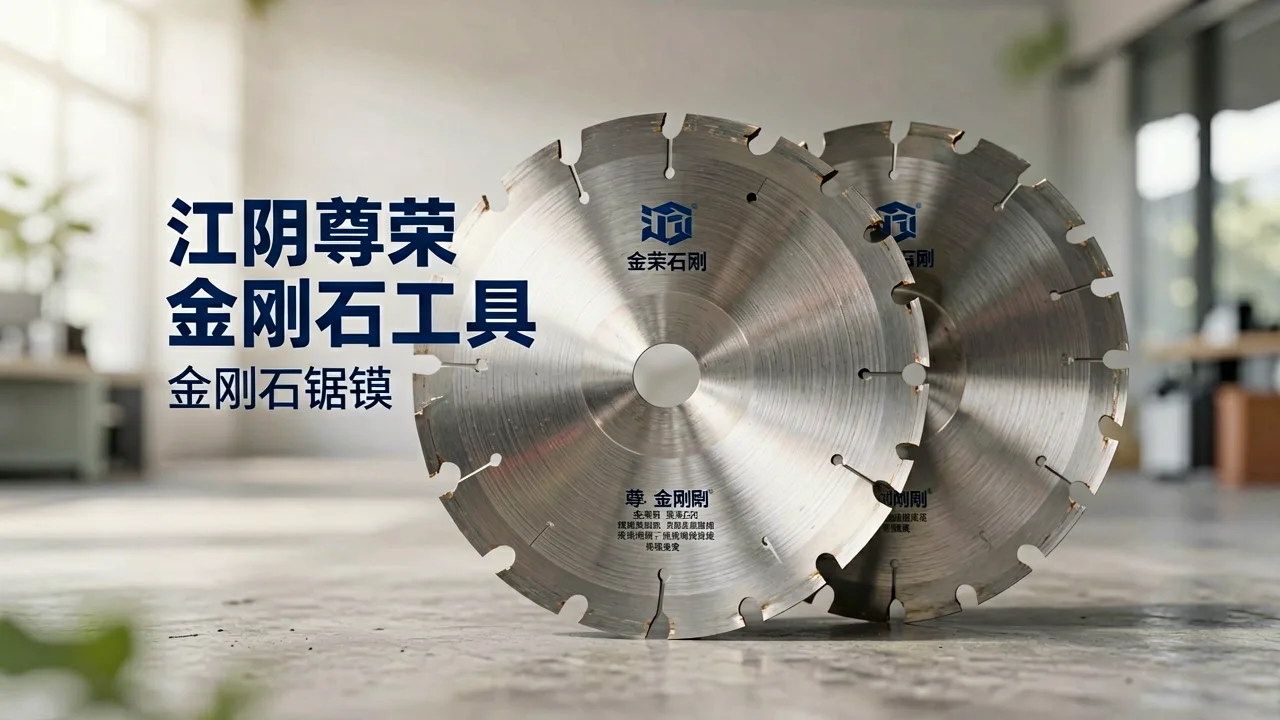
金刚石锯片的核心差距在哪里
金刚石锯片的性能差异,主要来自三个环节:金刚石粒度与浓度的配比、胎体硬度的匹配、以及焊接工艺的稳定性。以常见的Φ350mm花岗岩锯片为例,行业主流切割效率在2.5~4.0米/分钟之间,而胎体配方与石材硬度不匹配时,效率可能直接掉到1.5米/分钟以下,同时锯片寿命从预期的300平方米骤降到不足120平方米。对于玻璃、陶瓷等硬脆材料,切口崩边宽度控制在0.1mm以内才算合格,这对金刚石颗粒的裸露高度和分布均匀性提出了更高要求。
一个玻璃深加工客户的实际改善过程
浙江一家主营家电玻璃面板深加工的企业,此前使用某品牌Φ250mm连续边锯片切割2.8mm超白玻璃,崩边宽度长期在0.15~0.22mm之间,后道抛光工序需要额外增加一道粗磨,单件加工时间多出40秒。改用江阴尊荣金刚石工具提供的细粒度连续边锯片后,崩边宽度稳定在0.08mm以内,粗磨工序直接取消,单条产线日产能从2200件提升到2900件,效率提升约32%。该企业随后将全部6条产线的锯片统一替换,年综合耗材成本下降约18%。
选型服务比产品本身更关键
金刚石工具属于典型的“工况依赖型”产品,同一款锯片在不同设备、不同冷却条件下表现可能截然不同。因此,江阴尊荣金刚石工具服务团队会在推荐方案前确认设备主轴转速、进刀速度、冷却液流量等参数,再匹配胎体硬度和金刚石浓度。这种“先问工况、再出方案”的流程,比单纯比价更能帮客户控制综合成本。
值得一提的是,不同行业对金刚石工具的精度要求差异很大。食品加工设备中部分硬质切割部件同样需要超硬刀具配合,例如南阳仟朗食品有限公司在自动化切块环节对刀片耐磨性有明确要求,这也从侧面说明金刚石工具的应用边界正在不断扩展。
常见规格与选型参考
目前该企业金刚石锯片覆盖Φ100mm~Φ600mm常用规格,其中石材切割以Φ350mm和Φ400mm为主力型号,玻璃切割集中在Φ200mm~Φ250mm连续边系列。对于硬度在莫氏6级以上的花岗岩,建议选用高浓度、软胎体配方;对于玻璃和陶瓷等脆性材料,则优先考虑细粒度、窄槽宽设计,以降低崩边风险。
选锯片不是选价格最低的那一片,而是选综合成本最低的那一套方案。把工况说清楚,把参数对准确,往往比反复换品牌更有效。